
Miks on kaetud rihmad erineva paksusega?
Nov 02, 2026
Jäta sõnum
Kaetud rihma kasutatakse laialdaselt lemmikloomade kaelarihmades, koerte jalutusrihmades, välivarustuses, kotirihmades ja muudes toodetes, mis nõuavad paindlikke ja vastupidavaid rihmamaterjale. Importijate, hulgimüüjate ja tootetootjate jaoks on ühtlane paksus toote kvaliteedi oluline osa.
Mõned ostjad võivad aga avastada, et samast rullist kaetud lint ei ole igas mõõtepunktis täpselt sama paksusega.
Miks see juhtub? Kas see on seotud katmisprotsessi, alusrihma või tootmistingimustega?
Võimalike põhjuste mõistmine aitab ostjatel edastada täpsemaid spetsifikatsioone ja aitab tootjatel kindlaks teha, kus tootmist võib vaja minna.
Alusrihma variatsioonid
Alusrihm on PVC- või TPU-ga kaetud vundament. Enne katmise alustamist on polüester- või nailonist aluspinnal juba oma paksus, tihedus ja struktuursed omadused.
Isegi suhteliselt väikesed erinevused alusmaterjalis võivad mõjutada lõplikku paksust pärast katmist.
Mitmed tegurid võivad kaasa aidata:
Erinevused lõnga jämeduses või tiheduses.
Kudumispinge variatsioonid.
Aluskanga paksuse muutused.
Ebaühtlane struktuur kogu vöö laiuse ulatuses.
Näiteks kui aluspind on ühes osas veidi paksem, võib ka valmis kaetud lint selles piirkonnas paksemaks muutuda.
Tootmiskulud:Alusrihma kontrollimine enne katmist võib aidata tuvastada materjali erinevusi enne, kui need mõjutavad lõpptoodet.
Ebaühtlane kate ekstrusiooni ajal
Ekstrusioonkatmise protsessis kantakse alusrihmale sula PVC või TPU. Vajalike valmismõõtmete saavutamiseks tuleb kattekihti ühtlaselt jaotada.
Kui katte jaotus tootmise ajal muutub, võib valmis vöö paksus erineda.
Võimalike soodustavate tegurite hulka kuuluvad:
Stantsivahe või kattepea reguleerimine.
Ebaühtlane materjalivool.
Ekstrusioonirõhu muutused.
Tootmiskiiruse erinevused.
Alusrihma ebaühtlane paigutus.
Näiteks kui kate ei jaotu ühtlaselt üle vöö laiuse, võivad keskosa ja servad olla erineva paksusega.
Need variatsioonid võivad mõjutada mitte ainult lõplikke mõõtmeid, vaid ka valmismaterjali välimust ja paindlikkust.
Tootmiskulud:Katte jaotumise jälgimine ja stabiilsete ekstrusioonitingimuste säilitamine on olulised sammud paksuse konsistentsi kontrollimisel.

Tootmistemperatuuri ja materjali voolu muutused
Temperatuur on veel üks tegur, mis võib ekstrusioonkatet mõjutada.
PVC ja TPU töötlemisomadused on erinevad. Nende materjalivoolu käitumine sõltub koostisest ja töötlemistingimustest.
Kui töötlemistemperatuur või materjalitingimused on ebastabiilsed, ei pruugi kattekiht ühtlaselt voolata.
Võimalikud tulemused hõlmavad järgmist:
Katte ebaühtlane jaotus.
Pinna välimuse muutused.
Kohalikud paksuse variatsioonid.
Erinevused valmismaterjali painduvuses.
Ainuüksi temperatuur ei määra katte paksust. Seda tuleks hinnata koos materjali koostise, ekstrusioonirõhu, tootmiskiiruse ja seadmete tingimustega.
Tootmiskulud:Tootmisparameetrid tuleks kehtestada konkreetse materjali ja toote spetsifikatsiooni jaoks, selle asemel, et kohaldada igale koostisele identseid seadeid

Tootmiskiirus ja rihma pinge
Alusrihma liikumine läbi katmisliini mõjutab ka valmismaterjali konsistentsi.
Kui rihm liigub ebastabiilsel kiirusel või on ebaühtlaselt pinges, võib katte jaotus muutuda.
Näiteks:
Liigne pinge võib mõjutada aluspinna asendit ja mõõtmete stabiilsust.
Ebastabiilne söötmine võib katmise ajal põhjustada kõikumisi.
Liini kiiruse muutused võivad mõjutada katte käitumist ja jahutustingimusi.
Need tegurid võivad põhjustada paksuse erinevusi rulli pikkuses.
Tootmiskulud:Stabiilne söötmine, rihma joondamine, pinge juhtimine ja koordineeritud tootmiskiirus aitavad parandada mõõtmete ühtlust.
Jahutus- ja lõpptoote tingimused
Pärast katmist peab materjal enne kerimist jahtuma ja stabiliseeruma.
Jahutustingimused võivad mõjutada kaetud vöö lõplikke mõõtmeid ja pinnaomadusi.
Kui jahutus on ebaühtlane või materjali mõõdetakse enne selle stabiliseerumist, võivad näidud erineda.
Teine probleem on rõhu mõõtmine.
Kaetud lint on paindlik ja paksusmõõturi liigne surve võib materjali kokku suruda ja anda madalama näidu.
Sel põhjusel peaksid ostjad ja tootjad proovide võrdlemisel kasutama ühtseid mõõtmistingimusi.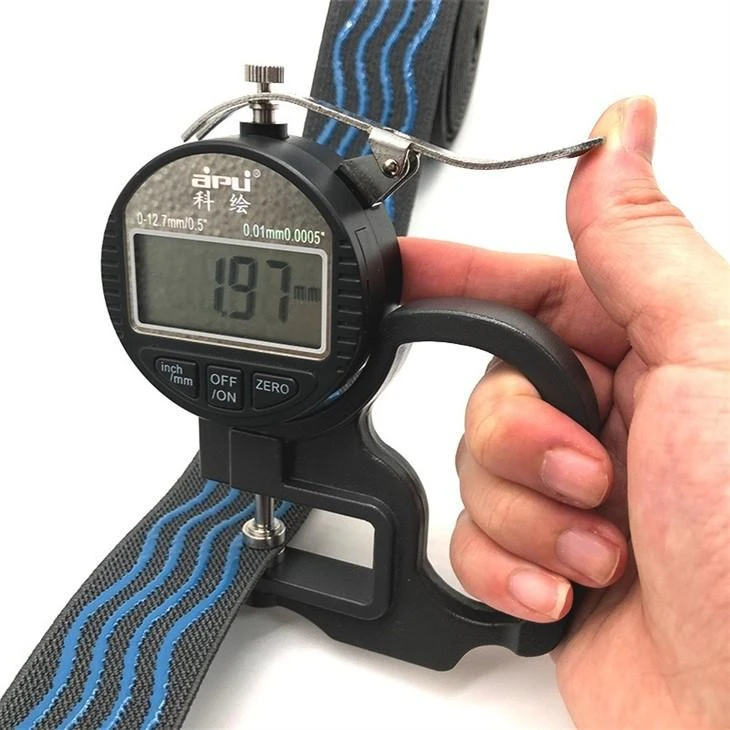
Kuidas saavad tootjad kontrollida paksuse konsistentsi?
Paksuse kontrollimine nõuab enamat kui valmistoote kontrollimist tootmise lõpus.
Süstemaatiline lähenemine peaks hõlmama mitut etappi.
| Tootmise etapp | Soovitatav kontroll |
|---|---|
| Alusmaterjali kontroll | Kontrollige aluspinna paksust ja struktuuri konsistentsi |
| Ekstrusiooni seadistamine | Kinnitage sobivad seadmete seadistused ja katte jaotus |
| Tootmise jälgimine | Jälgige materjali etteandmist, joondamist, kiirust ja protsessi stabiilsust |
| Jahutus | Kontrollige, kas valmis materjal on stabiliseerunud |
| Lõplik ülevaatus | Mõõtke paksust kindlaksmääratud kohtades ja intervallidega |
| Rulli kontroll | Võrrelge rulli erinevate osade näitu |
Kontrolliplaan peaks kajastama toote kavandatud rakendust ja kokkulepitud spetsifikatsioone.
Näiteks võib koerte kaelarihmade ja jalutusrihmade jaoks kasutatav kaetud rihm nõuda ühtseid viimistletud mõõtmeid, et toetada lõikamist, õmblemist, riistvara paigaldamist ja kokkupanekut.
Tootja peaks pidama ka ülevaatusdokumente, et oleks võimalik uurida ootamatuid muutusi, mitte tugineda ainult visuaalsele hinnangule.
Mida peaksid ostjad hõlmama kaetud rihma paksuse spetsifikatsiooniga?
Hulgitellimuse esitamisel peaksid ostjad vältima paksuse täpsustamist, selgitamata, kuidas seda mõõdetakse.
Kasulik spetsifikatsioon peaks sisaldama järgmist:
1. Soovitatav valmispaksus
Märkige kaetud rihma nõutav kogupaksus, mitte ainult aluskanga paksus.
2. Aktsepteeritav tolerants
Enne masstootmist leppige tootjaga kokku lubatud paksusvahemik. Iga kaetud rihmarakenduse jaoks pole ühtset tolerantsi.
3. Mõõtmismeetod
Kontrollige mõõteriista ja mõõtmisrõhku, eriti painduvate materjalide testimisel.
4. Mõõteasendid
Määrake, kas mõõtmised tuleks teha laiuse ulatuses, piki rulli pikkust või mõlemas kohas.
5. Näidise kinnitamine
Kinnitage heakskiidetud näidise paksus ja kasutage seda edasisel tootmisel võrdlusmaterjalina.
Need üksikasjad aitavad vähendada ostjate ja tootjate vahelisi arusaamatusi hulgiostu ajal.
Miks on valmistoodete paksuse konsistents oluline?
Paksuse varieerumine ei ole lihtsalt mõõtmete probleem. See võib mõjutada kaetud rihma toimimist toote valmistamise ja kasutamise ajal.
Lemmikloomatoodete tootjate puhul võivad paksuse erinevused mõjutada:
Õmblus- ja montaažitingimused.
Ühilduvus pannalde ja muu riistvaraga.
Kaelarihmade ja jalutusrihmade viimistletud välimus.
Toote paindlikkus ja käsitsemine.
Tootmispartiide vaheline kooskõla.
Muude rakenduste puhul võivad paksusnõuded sõltuda koormustingimustest, paigaldusruumist, painutusnõuetest ja valmistoote disainist.
Sobiv paksus tuleks seetõttu kindlaks määrata tegeliku rakenduse põhjal, mitte ainult materjalinäidiste võrdlemise teel.
Järeldus
Erinevad paksuse näidud samal kaetud linarullil võivad tuleneda aluspõhimiku, ekstrusioonkatte tingimuste, materjali voolu, rihma pinge, jahutamise või mõõtmismeetodite erinevustest.
Tootjate jaoks on võtmetähtsusega kindlaks teha, kus kõikumised ilmnevad, ja kehtestada asjakohased kontrollid kogu tootmise vältel.
Ostjate jaoks võivad selgelt määratletud paksuse spetsifikatsioonid, mõõtmismeetodid ja lubatud hälbed aidata vähendada kvaliteedivaidlusi ja parandada hulgitellimuste järjepidevust.
Ettevõttes GH Material toetab meie PVC- ja TPU-ga kaetud rihmade tootmise kogemus arutelu materjali spetsifikatsioonide, tootmisnõuete ja kohandatud rihmarakenduste üle. Teeme koostööd B2B ostjatega, et mõista nende tootenõudeid ja hinnata sobivaid kaetud rihmalahendusi.
Kas otsite oma järgmise tooteprojekti jaoks PVC- või TPU-ga kaetud linti? Võtke ühendust ettevõttega GH Material, et arutada vajalikku laiust, paksust, värvi ja rakendust.